输送机滚筒与皮带扣的匹配选型:华北砂石厂常见问题解析
2026-10-17在华北地区的砂石骨料生产线中,输送机跑偏、皮带扣拉脱、滚筒包胶异常磨损是高频故障。很多现场操作人员习惯单独更换损坏件,却忽略了输送带、托辊、滚筒与皮带扣之间的力学匹配关系。山西成宜机械设备有限公司在长期服务河北、山西、内蒙古等地砂石厂的过程中发现,超过六成的接头失效与滚筒选型不当存在直接关联。
滚筒直径与皮带扣厚度的力学矛盾
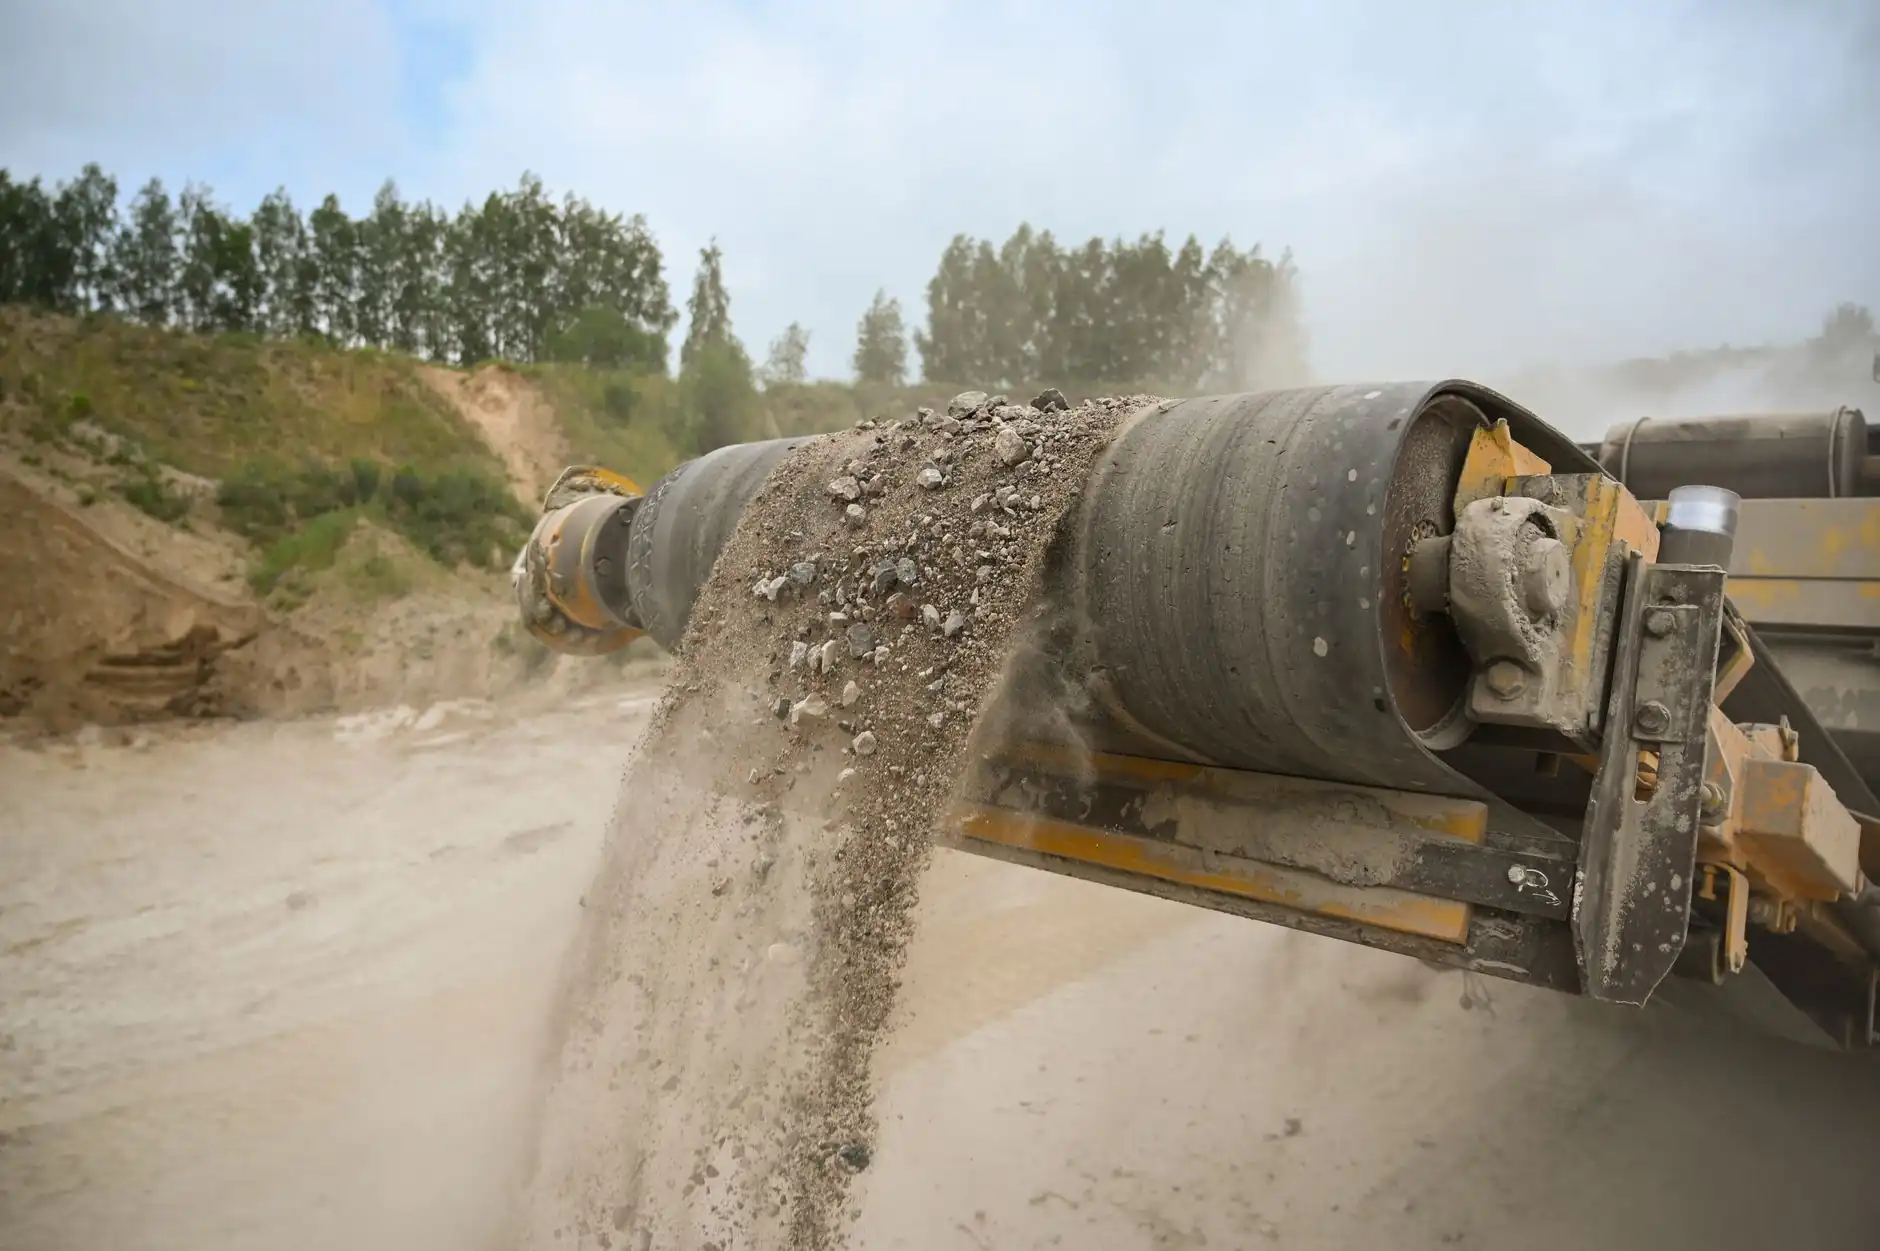
皮带扣的选型并非只看输送带厚度。以常见的机械皮带扣为例,其扣体高度和钉子穿透深度决定了接头处的实际厚度。当滚筒直径偏小、皮带扣偏厚时,输送带在经过滚筒时的弯曲曲率急剧增大,接头边缘产生应力集中。华北砂石厂常用的3层EP输送带,若配用直径500mm以下滚筒,建议皮带扣总厚度控制在带体厚度的1.3倍以内,否则接头疲劳寿命会下降40%以上。
一个可执行的判断方法是:测量皮带扣压合后的总厚度,乘以一个经验系数(通常取0.8~1.0),所得数值应小于滚筒半径的1/20。例如总厚度12mm的皮带扣,配用滚筒直径不宜低于480mm。
托辊与输送带张力对皮带扣的间接影响
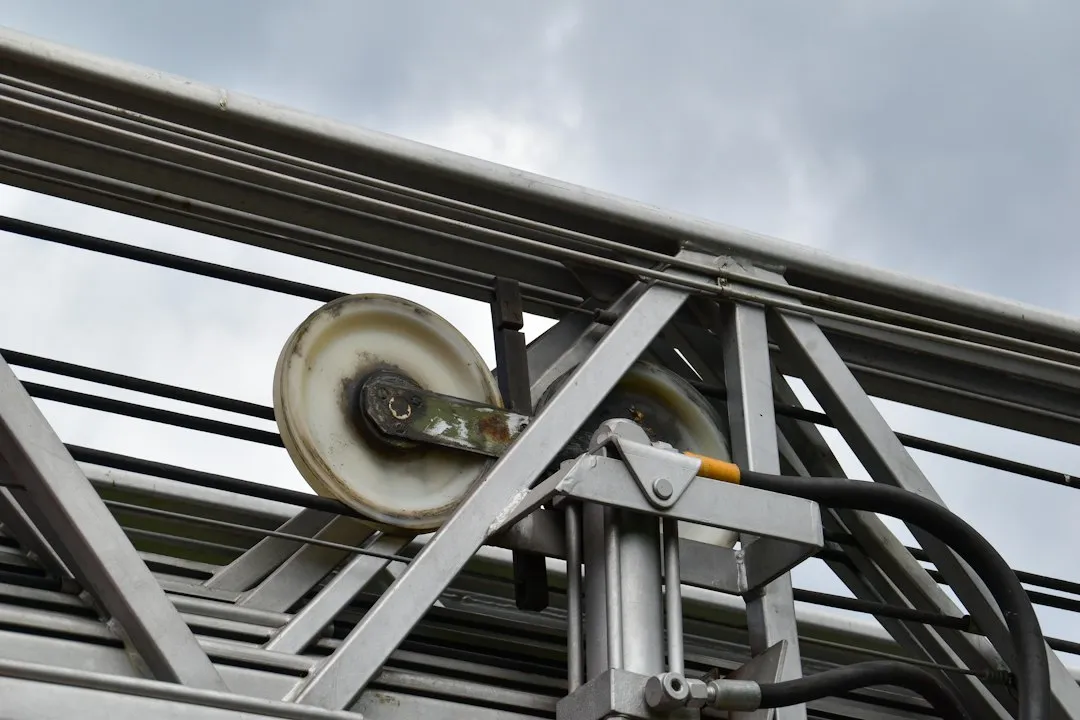
托辊的径向跳动和转动阻力往往被低估。当托辊卡死或转动不灵活时,输送带局部张力波动增大,皮带扣承受的动载荷显著上升。在砂石厂常见的槽型托辊组中,侧托辊倾角与皮带扣横向刚度需要匹配:倾角35°的托辊组配用横向刚性不足的皮带扣,容易在接头处形成“扇形”撕裂。
- 托辊检查周期:建议每两周检测一次托辊转动灵活性,卡死托辊数量超过总数5%时,应安排更换。
- 皮带扣选型:对于槽角大于30°的输送机,优先选用带加强横筋的皮带扣型号。
- 张力控制:输送带运行张力不宜超过皮带扣额定工作张力的80%。
华北砂石厂常见匹配误区与调整方法
很多砂石厂采用“有什么用什么”的配件采购方式,导致滚筒包胶硬度与皮带扣材质不匹配。例如,滚筒包胶硬度低于60 Shore A时,皮带扣钉子容易在包胶表面产生压痕,加速包胶脱落。建议滚筒包胶硬度控制在65~75 Shore A,与镀锌皮带扣配合使用,可有效降低接头处打滑概率。
另一个典型问题是滚筒直径与皮带扣类型不匹配。机械皮带扣适用于直径较大的滚筒,而订扣机安装的皮带扣对滚筒直径要求相对宽松。若现场滚筒直径已固定,可通过调整皮带扣型号来适应,而不是强行改变滚筒。
山西成宜机械设备有限公司提醒:输送机配件的选型是一个系统问题。输送带的带体刚度、托辊的运转状态、滚筒的直径与包胶参数、皮带扣的厚度与材质,四者之间需要建立匹配档案。建议砂石厂在更换任一配件时,记录以下数据:滚筒直径、包胶硬度、皮带扣型号与总厚度、托辊转动阻力。积累3~5组数据后,即可形成适合本厂工况的选型对照表。
如果您在华北地区遇到输送机接头频繁失效的问题,可联系山西成宜机械设备有限公司技术团队,提供现场工况参数,获取针对性的输送机配件选型建议。