输送机滚筒与皮带扣的匹配要点:如何降低皮带跑偏与接头故障率
2026-10-15带式输送机运行中,皮带跑偏和接头开裂是两类高频故障。很多现场人员习惯从托辊调偏或张紧装置上找原因,却忽略了一个更基础的环节——滚筒与皮带扣的匹配关系。这两者一个负责传动与改向,一个负责连接闭合,配合不当会直接放大跑偏趋势,并让接头成为整条输送带最薄弱的断裂点。
滚筒几何参数如何影响皮带扣受力
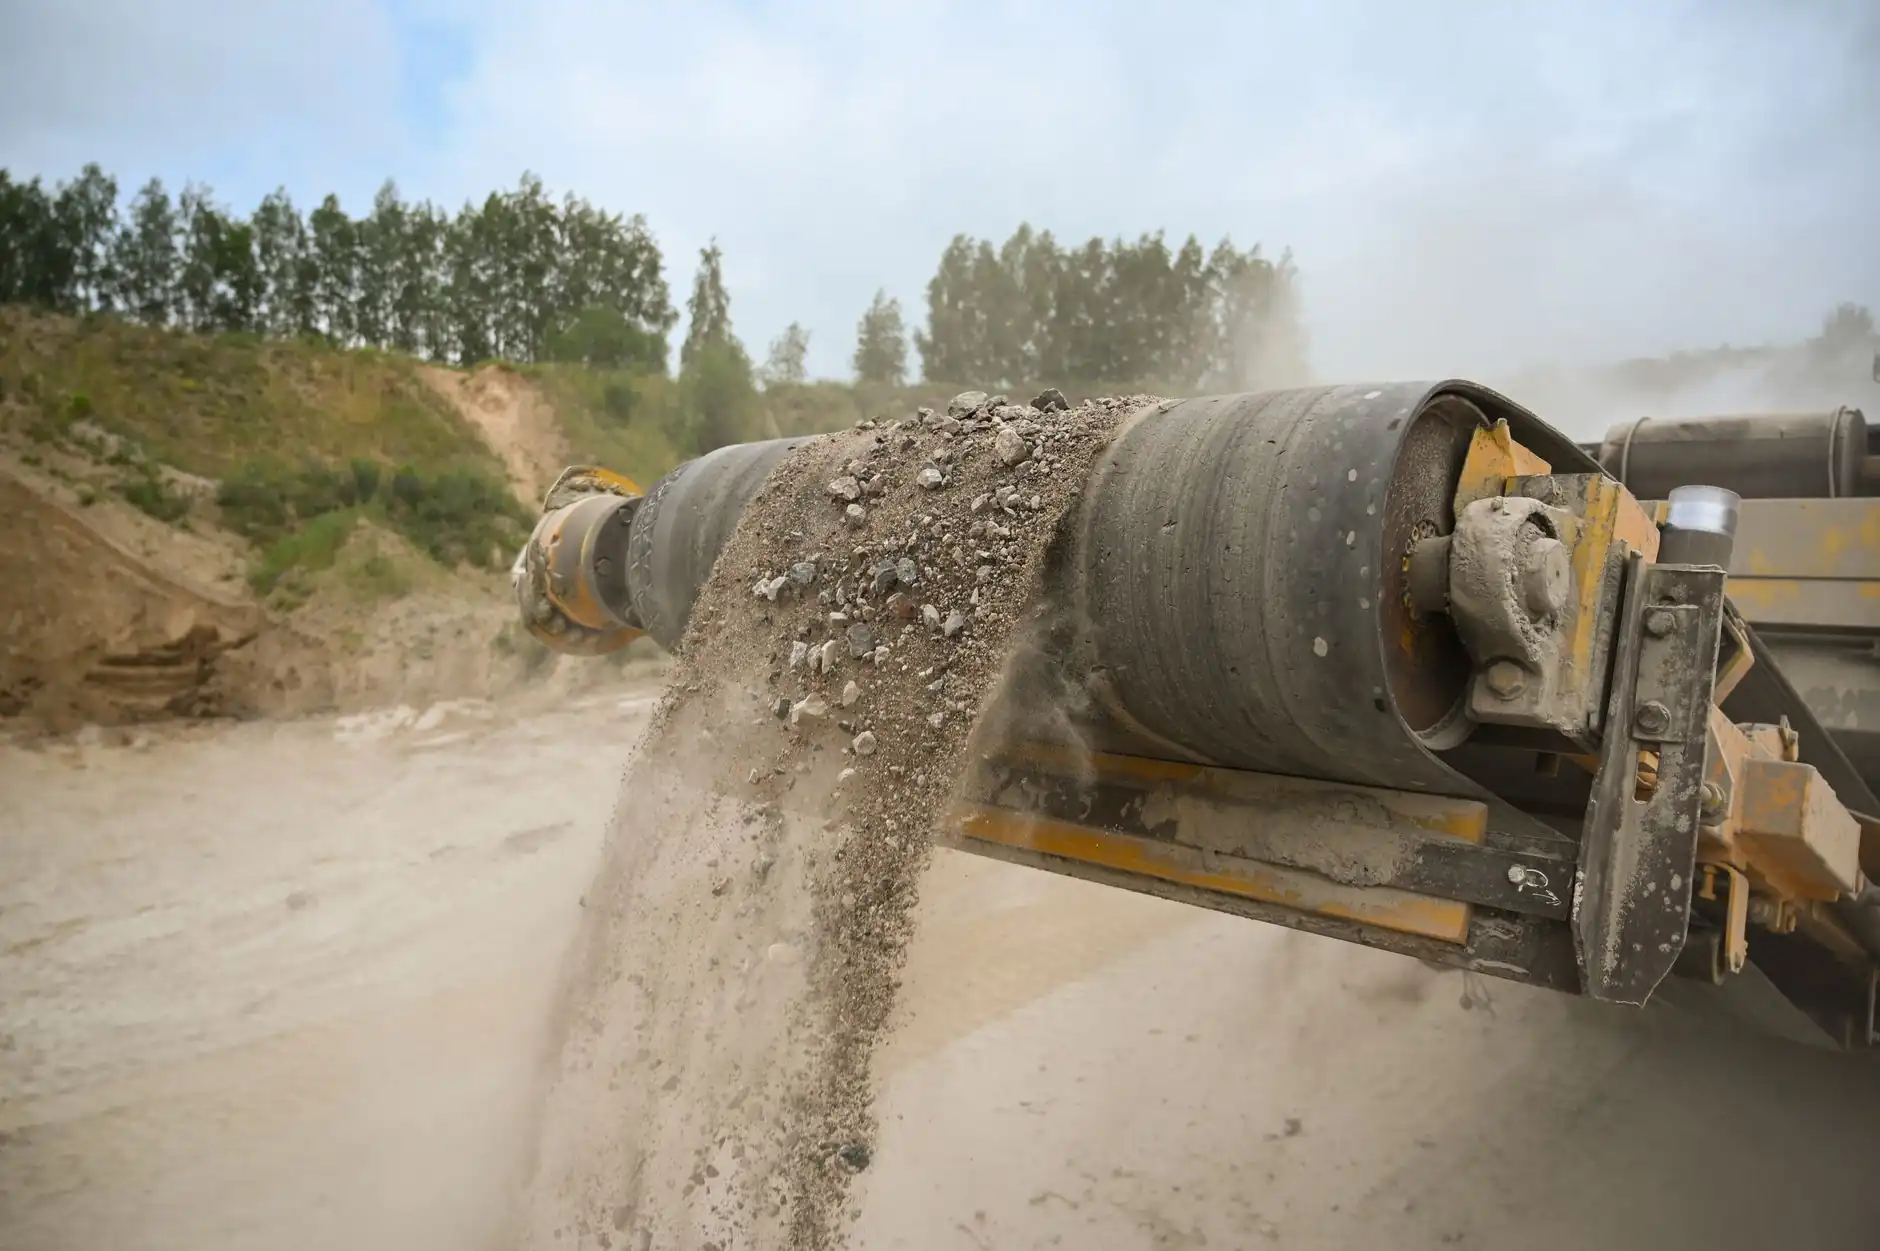
滚筒直径与皮带扣厚度的比值,是决定接头通过时弯曲应力的核心参数。当滚筒直径偏小、皮带扣整体厚度偏大时,接头通过滚筒弧面瞬间,扣体上下表面会产生显著的拉压差。经验数据表明,滚筒直径与皮带扣总厚度之比低于80:1时,接头疲劳寿命会下降约30%。山西成宜机械设备有限公司在配套服务中发现,不少用户更换加厚皮带扣后未同步核算滚筒直径,导致接头在短期内出现扣钉松动、扣体变形。
滚筒表面状态同样关键。包胶滚筒的摩擦系数高,有利于传动,但如果包胶层磨损不均形成局部凸起,皮带扣通过时会被反复顶起,造成接头两侧输送带受力不一致,逐渐诱发跑偏。
皮带扣选型与滚筒的匹配准则
不同结构的皮带扣对滚筒的适配要求差异明显:
- 机械卡扣式皮带扣:整体厚度较大,要求滚筒直径不小于扣体厚度的100倍,且滚筒表面硬度不宜过高,避免扣钉被剪切。
- 订扣机专用皮带扣:钉脚穿透输送带后需与扣体压实,若滚筒直径过小,钉脚在反复弯曲中容易拔出。
- 高强度组合扣:适用于钢丝绳芯输送带,对滚筒的圆跳动公差要求更严,通常应控制在0.5mm以内。
选型时还需核对输送带的纵向柔顺性与横向刚性。横向刚性过大的输送带,即便皮带扣安装规范,通过滚筒时也容易因横向弯曲不足而跑偏。
安装与调试中的实操要点
皮带扣的安装质量直接影响跑偏概率。钉扣时,扣体应与输送带中心线垂直,偏斜超过1°就会在运行中形成持续的侧向分力。建议采用以下步骤校核:
- 将输送带两端拉平对齐,用直角尺检查切口垂直度;
- 皮带扣居中放置,扣体边缘到输送带边缘的距离应相等;
- 钉扣后测量接头厚度,确保不超过滚筒匹配允许值;
- 空载运行两到三圈,观察接头通过滚筒时是否出现跳动或异响。
托辊组的对中状态也会与接头故障叠加。接头通过时若恰好遇到托辊偏转,跑偏量会被放大。因此调试阶段应同步检查托辊的平行度和灵活性,避免将接头问题误判为托辊问题。
常见问题与排查方向
现场遇到接头反复开裂或跑偏加剧时,可按以下顺序排查:接头厚度是否超出滚筒适配范围→滚筒表面是否有局部损伤或包胶脱落→皮带扣钉脚是否完全穿透并压实→输送带边缘是否与扣体齐平。多数情况下,调整滚筒与皮带扣的匹配关系后,跑偏量和接头故障率会同步下降。
输送机配件的系统性匹配,远比单一部件选“最好的”更重要。滚筒、皮带扣、托辊和输送带之间形成合理的几何与力学关系,才是降低故障率的根本路径。山西成宜机械设备有限公司持续关注输送机配件的现场适配问题,为不同工况提供匹配建议与技术支持。