华北砂石厂输送机配件采购指南:输送带、托辊与滚筒的选型对比
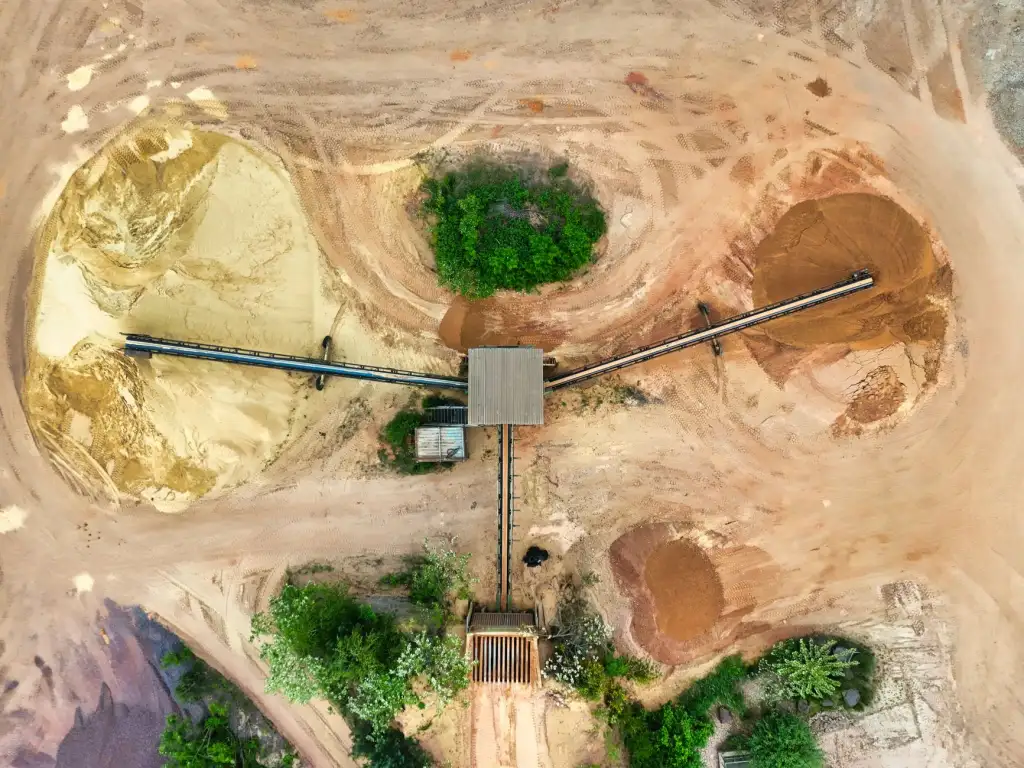
2026-10-14在华北地区,砂石骨料生产线普遍面临高粉尘、高负荷、温差大的工况挑战。一条时产300吨的砂石生产线,输送机配件年更换成本往往占到设备维护总预算的35%以上。如何根据实际工况选择匹配的输送带、托辊与滚筒,直接关系到停机频率与吨料运输成本。
一、三大核心配件的工况适配逻辑
不少砂石厂采购时习惯"按规格照搬",却忽略了物料粒径、落差高度、环境温度对配件寿命的直接影响。以输送带为例,普通棉帆布带在破碎后段输送20mm以下石料时,若落料点未设缓冲托辊组,带面容易被尖锐颗粒砸出坑蚀,寿命可能缩短40%。
托辊的选型则要看带宽与带速的匹配度。带宽800mm、带速2.0m/s的输送机,若使用普通冲压轴承托辊,在粉尘侵入后阻力系数会从0.022升至0.045,驱动电机负荷明显增加。而滚筒作为传动核心,包胶方式与厚度选择同样关键——冷硫化包胶在潮湿环境下易脱层,热铸胶虽然初期成本高,但在华北冬季低温下表现更稳定。
二、采购选型中的三个隐性成本陷阱
砂石厂采购输送机配件时,账面价格往往不是最终成本。以下三个环节容易被忽视:
- 皮带扣的匹配性:不同带体厚度需选用对应规格的皮带扣,使用薄扣连接厚带,接头强度可能只有带体本身的50%,频繁断带造成的停产损失远超扣件差价。
- 托辊密封结构:迷宫式密封与接触式密封在粉尘环境下的寿命差异可达3倍,但采购单上往往只标注"托辊φ89×305"这类规格,密封形式被忽略。
- 滚筒轴承游隙:重载工况下应选C3游隙轴承,若误用C0游隙,温升会导致轴承早期失效。
这些细节在采购合同里通常不会体现,却直接决定配件实际使用周期。
三、面向华北工况的选型建议
结合山西、河北、内蒙古等地砂石厂的实际使用反馈,以下配置思路可供参考:
- 输送带:破碎后段优先选用EP200聚酯带,覆盖胶厚度不低于6mm,耐磨等级达到H级;若输送物料含泥量高,可考虑增加1.5mm的横向增强层。
- 托辊:承载段选用φ108或φ133直径的冲压轴承座托辊,密封结构以迷宫式加双唇密封为佳;回程段可搭配螺旋托辊,减少粘料。
- 滚筒:传动滚筒建议采用铸胶菱形花纹,胶层厚度12-15mm,轴承座选用剖分式便于现场维护。
- 皮带扣:根据带体厚度选择对应拉力等级的扣件,安装时使用气动钉扣机保证钉入角度一致。
山西成宜机械设备有限公司在长期服务华北砂石企业的过程中发现,将输送带、托辊、滚筒、皮带扣作为一个系统来匹配选型,比单独追求某一配件的高配更能降低综合运维成本。一套匹配合理的输送机配件方案,通常可将年意外停机时间控制在20小时以内。
随着砂石行业向大型化、智能化方向发展,输送机配件的选型正在从"经验判断"转向"数据驱动"。建议采购人员在关注单价的同时,建立配件使用台账,记录不同品牌、规格在实际工况下的更换周期,用真实数据指导下一轮采购决策。