输送带托辊磨损过快的原因分析与日常维护要点
2026-10-08在矿山、冶金、港口等连续作业场景中,输送带系统的非计划停机往往源于一个不起眼的部件——托辊。山西成宜机械设备有限公司在长期服务客户的过程中发现,托辊磨损过快是导致输送线效率下降的高频问题之一。一套设计寿命3万小时的托辊,实际使用中有时不到8000小时就出现卡死、异响或管体磨穿,这背后涉及选型、安装、工况与维护多个环节的偏差。
托辊磨损过快的四个主因
1. 轴承密封失效导致磨粒侵入
托辊的寿命瓶颈通常在轴承。如果密封结构无法有效阻挡粉尘和水分,细颗粒物料会进入滚道,形成研磨作用。尤其在输送湿黏物料或细碎矿石时,普通迷宮式密封的防护能力有限,轴承在短期内就会出现点蚀和游隙增大。
2. 托辊与输送带运行轨迹不匹配
托辊轴线与输送带中心线不垂直时,带体会对托辊产生轴向附加力,导致管体端面与轴承座异常摩擦。这种偏载在调心托辊和过渡段托辊上尤为常见,往往伴随输送带跑偏一起出现。
3. 滚筒与托辊高度差超限
头部滚筒与第一组托辊之间的高度差、缓冲托辊与相邻托辊的高差如果超过设计值,输送带在经过时会产生冲击和二次振动,加速托辊管体疲劳和轴承损伤。这一问题在落料点附近尤其突出。
4. 物料冲击与积料堆积
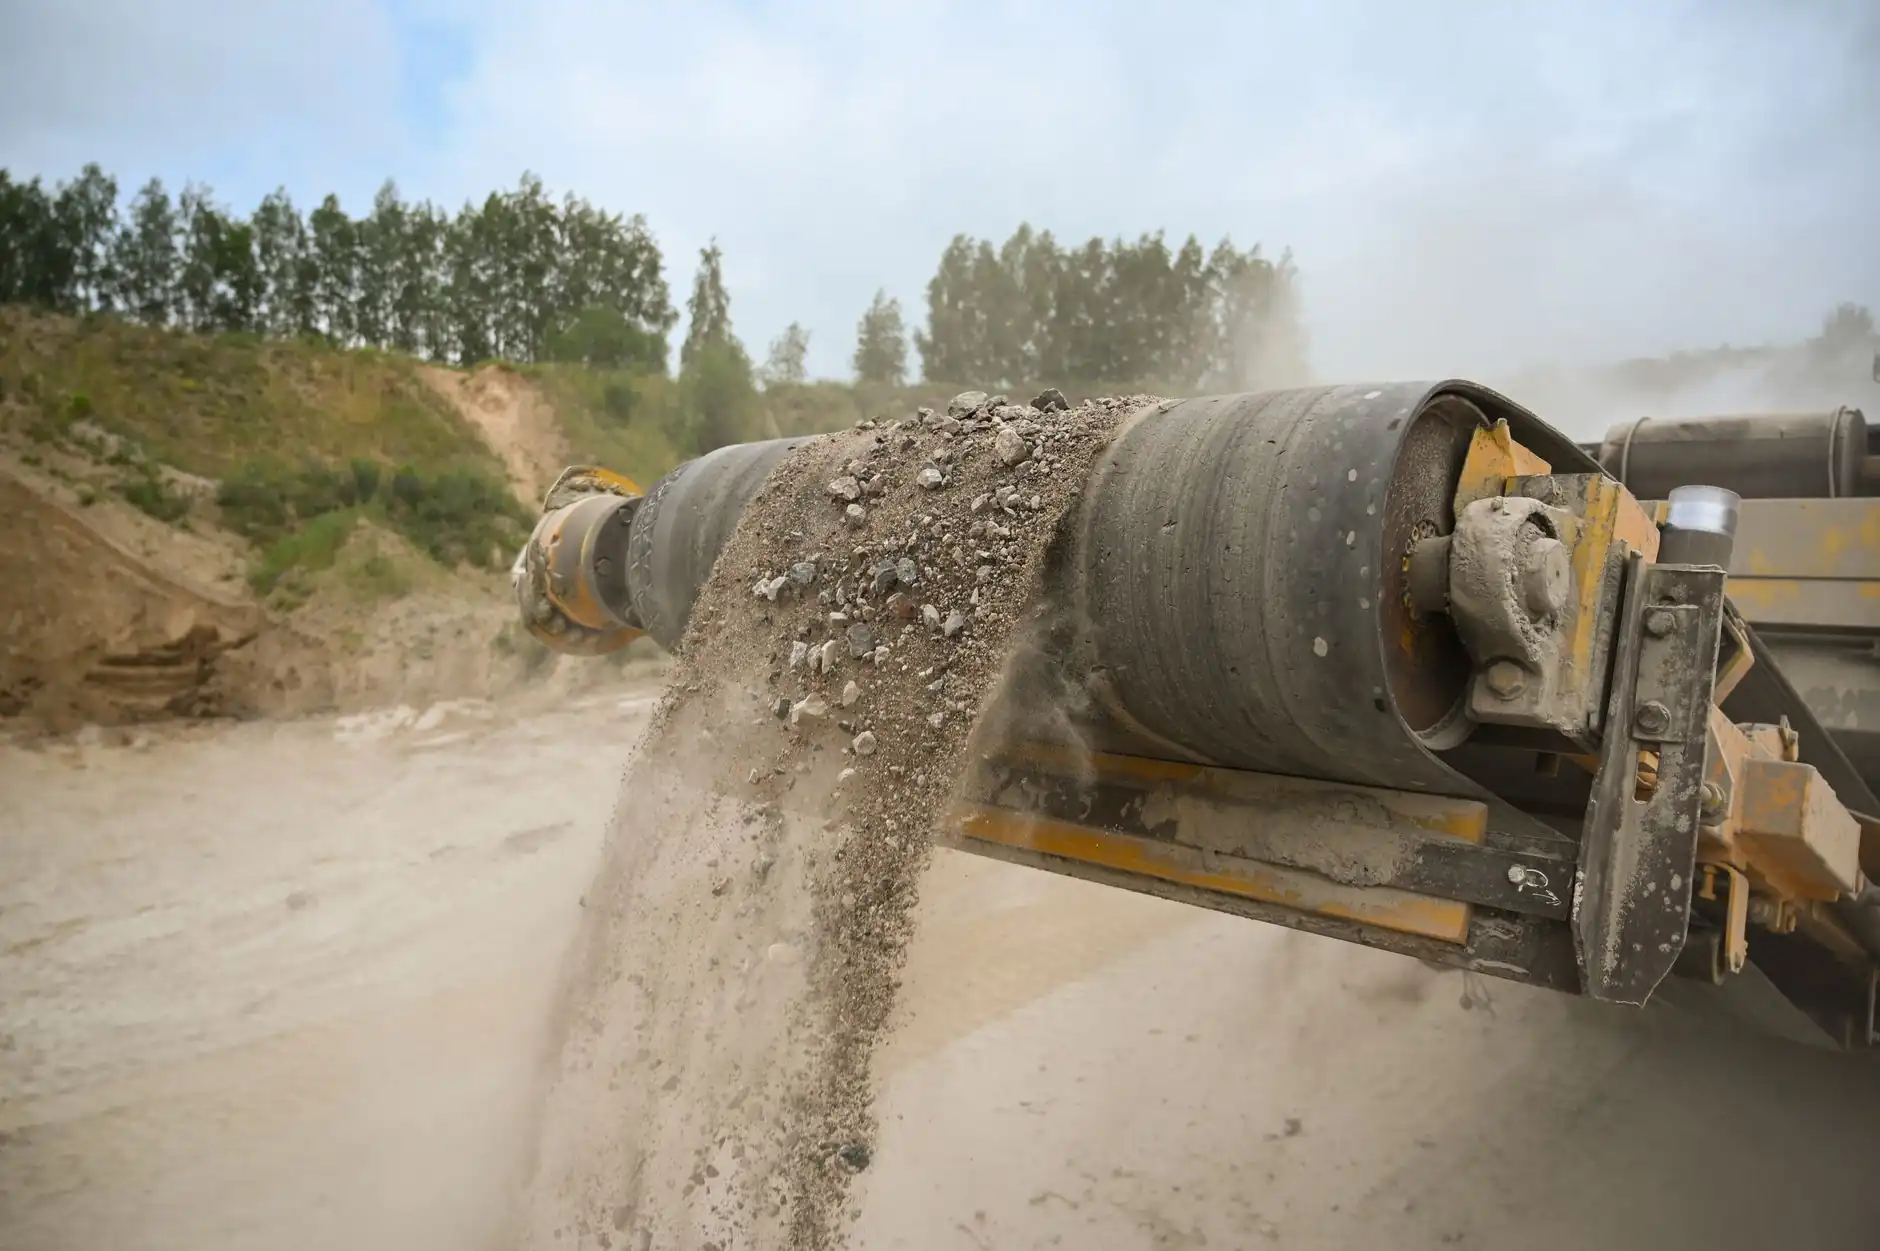
落料管位置不正或缓冲措施不足时,大块物料直接冲击托辊管体,造成管壁凹陷或轴承位变形。同时,回程托辊下方积料若未及时清理,会形成持续摩擦,局部温升可超过70℃,润滑脂快速劣化。
日常维护的五个可执行要点
- 建立托辊温度与噪音巡检台账。用红外测温仪定期检测托辊轴承位温度,温升超过环境温度25℃即需安排检查;异常噪音的托辊应在一周内更换。
- 控制输送带跑偏量。跑偏量超过带宽5%时,必须调整托辊组或滚筒位置,避免托辊承受额外轴向力。涉及皮带扣接头处时,还要检查接头直线度是否达标。
- 定期清理回程积料。在回程托辊下方设置刮板或清扫器,减少物料堆积对托辊的研磨。
- 选用适配工况的输送机配件。高粉尘工况优先选用双重密封或接触式密封托辊;冲击大的落料点采用缓冲托辊或橡胶环托辊。
- 规范安装与更换流程。更换托辊时确保托辊架对角线误差不超过2mm,相邻托辊高度差不大于1.5mm。
山西成宜机械设备有限公司曾服务过一个铁矿输送项目,客户反映托辊平均寿命不足6个月。现场排查发现,落料点缓冲托辊缺失、回程段积料严重、部分托辊架严重变形。更换为高密封托辊并调整滚筒与托辊高差后,托辊平均更换周期延长至18个月以上,年维护成本下降约40%。
托辊磨损从来不是单一因素造成的。把轴承密封、安装精度、跑偏控制和积料管理纳入日常点检体系,配合合格的输送机配件选型,才能真正把托辊寿命拉到设计区间。如果您在现场遇到托辊异常磨损问题,欢迎与成宜机械技术团队交流具体工况。