输送机滚筒与皮带扣的匹配原则:如何降低接头故障率
2026-09-30在带式输送机的日常运维中,接头部位往往是故障率最高的环节。很多现场人员习惯把问题归咎于皮带扣质量本身,但实际经验告诉我们,滚筒与皮带扣的匹配度才是决定接头寿命的隐形推手。匹配不当,再好的皮带扣也会在短期内出现拉脱、撕裂甚至断带。
滚筒直径与皮带扣厚度的硬约束
皮带扣穿过输送带端部后,会形成一个比带体本身更厚的接头区域。这个厚度增量在通过滚筒时会产生附加弯曲应力。如果滚筒直径偏小,接头处的弯曲曲率过大,皮带扣的钩齿就容易疲劳断裂。行业经验是:滚筒直径至少应为皮带扣总厚度的80~100倍。例如,采用厚度约6mm的皮带扣接头,驱动滚筒直径不宜低于500mm。山西成宜机械设备有限公司在为客户配套输送机配件时,会优先核对这一参数,避免因小失大。
滚筒表面状态对皮带扣的隐性影响
滚筒表面包胶或铸胶的硬度、沟槽形式,同样影响接头通过时的受力分布。光面滚筒在潮湿环境下容易打滑,导致皮带扣承受额外的启动力;而菱形胶面滚筒虽然抓着力强,但沟槽边缘若过于锐利,会反复刮擦皮带扣的钩齿根部。
- 包胶硬度:建议控制在SHA 60~70之间,过软易变形,过硬加速磨损。
- 沟槽深度:不宜超过3mm,且边缘需倒圆处理。
- 滚筒圆跳动:应小于0.5mm,否则每个接头都会受到周期性冲击。
这些细节看似微小,却直接关系到输送带接头能否平稳通过。
皮带扣选型与托辊、滚筒的协同
皮带扣的选型不能孤立进行。机械式皮带扣适合中低强度输送带,而高强度输送带更宜采用硫化接头或重型组合扣。选型时需同步考虑:
- 输送带带体层数——4层以下可选普通扣,6层以上建议加强型;
- 滚筒数量与排列——多滚筒驱动时,接头通过次数倍增,应提高扣体疲劳等级;
- 托辊间距——托辊过稀会导致接头下垂量增大,进入滚筒时产生冲击角。
一个常见的误区是只关注皮带扣的静态拉力指标,而忽略了动态通过性能。实际上,接头故障中约70%发生在滚筒啮入点附近。
案例:某洗煤厂接头频繁拉脱的解决过程
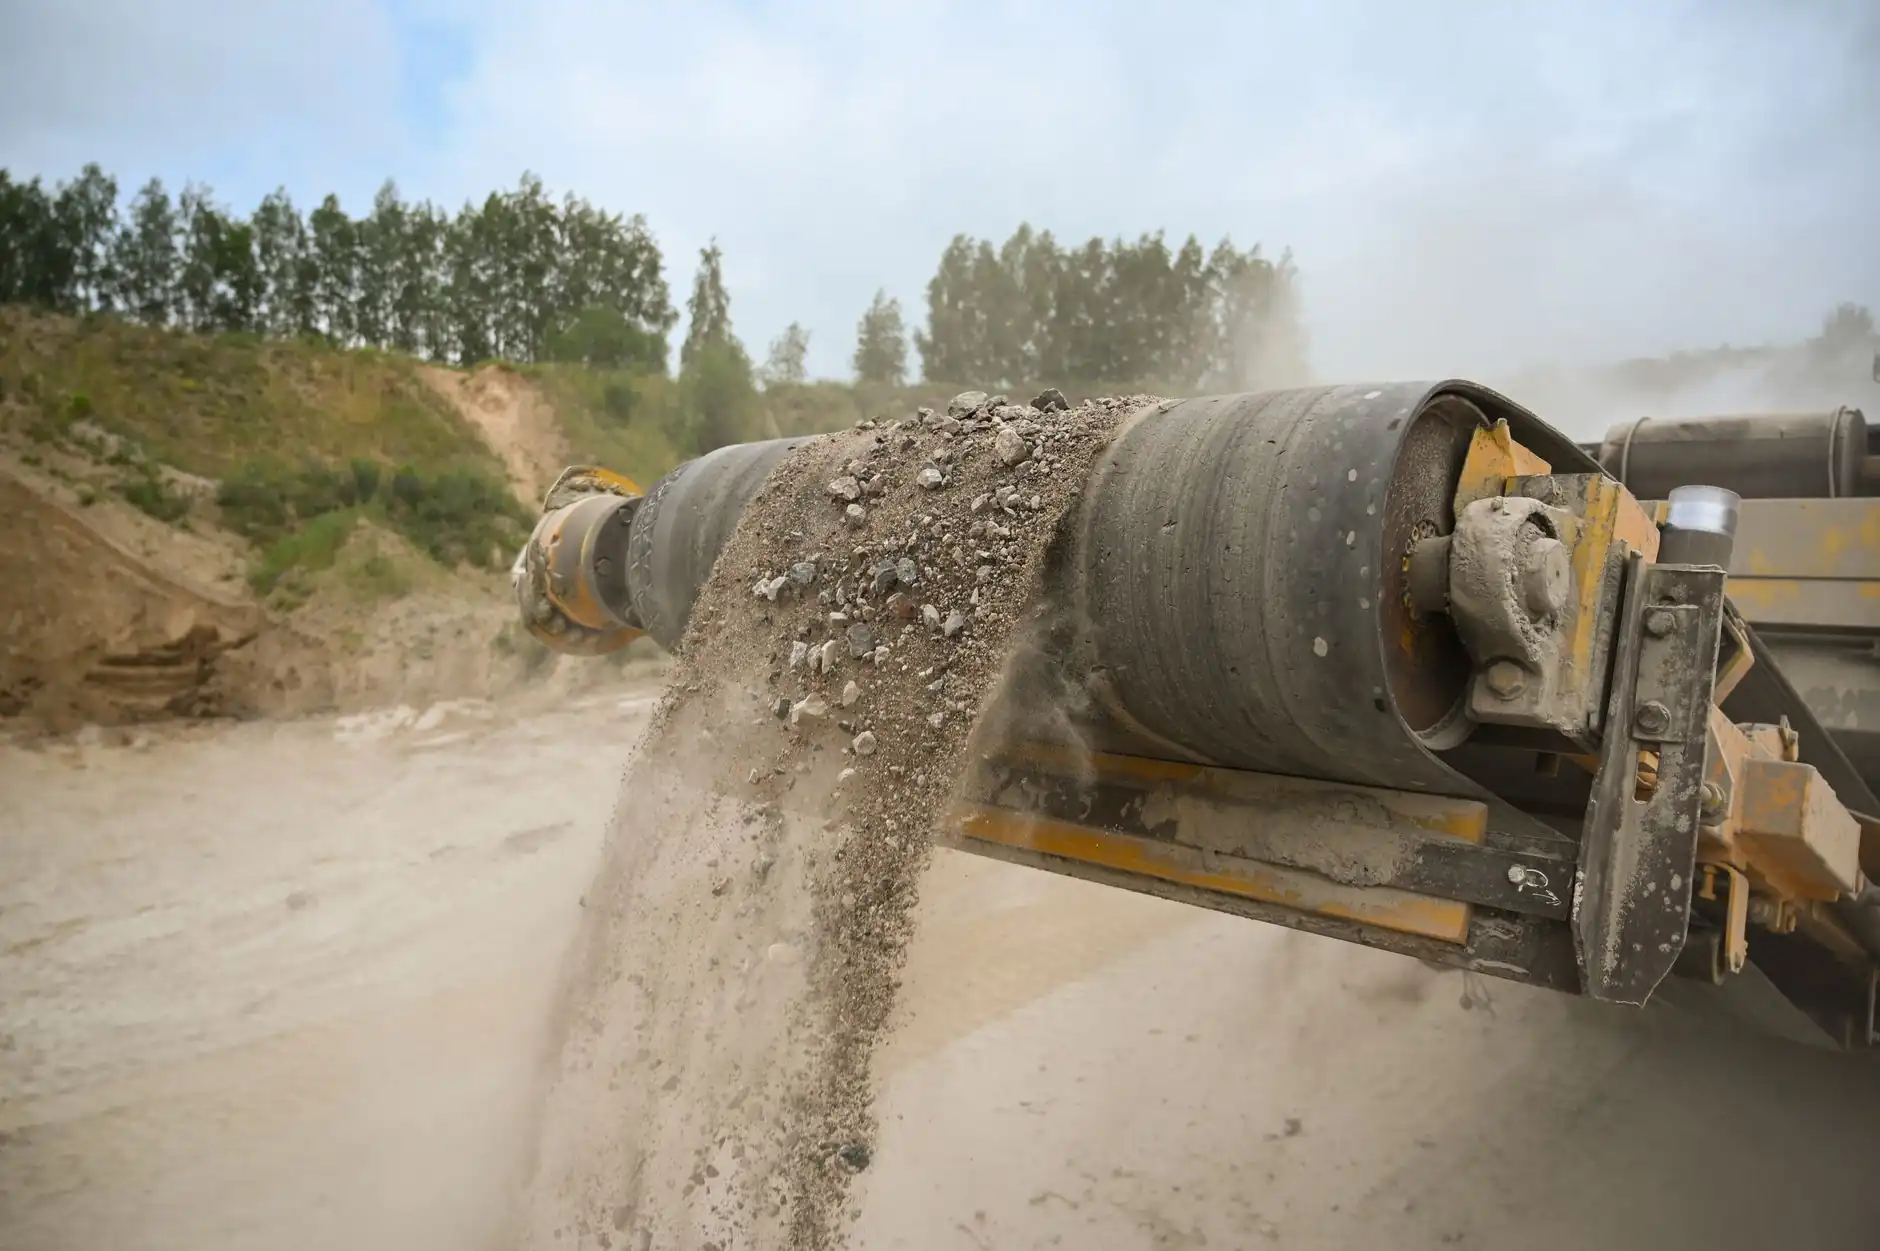
山西某洗煤厂一台DTII型输送机,输送带接头平均每周拉脱一次。现场更换了多个品牌的皮带扣均无效。经排查发现,驱动滚筒直径仅400mm,而所用皮带扣接头总厚度达7mm,比值不足60倍。同时,该滚筒包胶已严重磨损,局部露出金属基底。调整方案为:更换为直径630mm的包胶滚筒,并改用厚度5mm的轻型皮带扣,同时将托辊间距从1.2m加密至1.0m。改造后,接头寿命延长至6个月以上。这一案例说明,输送机配件之间的系统匹配远比单一部件升级有效。
给现场运维人员的可执行建议
降低接头故障率,不需要高深理论,关键是建立匹配检查清单。每次更换皮带扣或滚筒时,核对三项数据:滚筒直径与接头厚度比、滚筒表面硬度与沟槽状态、托辊间距与接头下垂量。若比值低于80,优先考虑增大滚筒或改用薄型皮带扣。输送带、托辊、滚筒、皮带扣本就是一个受力系统,任何一环的短板都会在接头处集中爆发。山西成宜机械设备有限公司建议,在采购输送机配件时,向供应商提供完整的带体参数与滚筒规格,由专业人员进行匹配校核,从源头降低接头故障率。