矿山输送带磨损过快怎么办?山西成宜解析托辊与滚筒的耐磨匹配要点
2026-09-20在矿山、砂石骨料和选煤厂的生产线上,输送带的更换周期往往直接决定了停机损失的大小。不少客户向我们反馈:新带子上机不到半年,边缘就出现起毛、掉胶,甚至局部磨穿。排查下来,问题通常不在带子本身,而是托辊与滚筒的耐磨参数没有匹配好。山西成宜机械设备有限公司长期服务于晋北、晋东南的矿山现场,本文结合一线案例,把这对"摩擦搭档"的匹配逻辑讲清楚。
为什么托辊和滚筒的匹配决定输送带寿命?
输送带运行时,承载面与托辊接触,改向处与滚筒包胶接触,任何一方的表面硬度、直径公差或旋转阻力出现偏差,都会把磨损集中到带体最薄弱的部位。常见现象有三种:
- 托辊直径不一致:个别托辊偏小,带子经过时形成台阶式冲击,边缘磨损加快;
- 滚筒包胶硬度过高:摩擦系数不足,带子打滑,局部温升导致胶面老化;
- 托辊旋转阻力大:轴承卡滞,带子与托辊之间由滚动摩擦变为滑动摩擦,磨损速率成倍增加。
这三类问题的共同点是:单独看托辊或滚筒都合格,组合到一起却互相"拆台"。
托辊与滚筒的耐磨匹配要点
山西成宜在给客户做配件方案时,通常从以下四个维度校核:
- 直径与线速度匹配:滚筒直径应保证包角处带体弯曲应力不超过许用值,托辊直径则要与带速对应。带速超过3.15m/s时,托辊直径不宜小于108mm,否则转速过高会加速轴承磨损。
- 表面硬度梯度:滚筒包胶硬度建议控制在65-75 Shore A,托辊表面硬度略低,形成"软硬互补"。若两者都偏硬,带体胶面就成了唯一的牺牲层。
- 旋转阻力控制:托辊的旋转阻力系数应≤0.02,滚筒轴承游隙要按重载工况选配。阻力偏大的一侧会拖拽带子,造成跑偏和单边磨损。
- 接头与配件协同:带体接头处的皮带扣如果凸出带面,经过托辊时会产生周期性冲击。建议选用低轮廓皮带扣,并确保扣体与带面平齐。
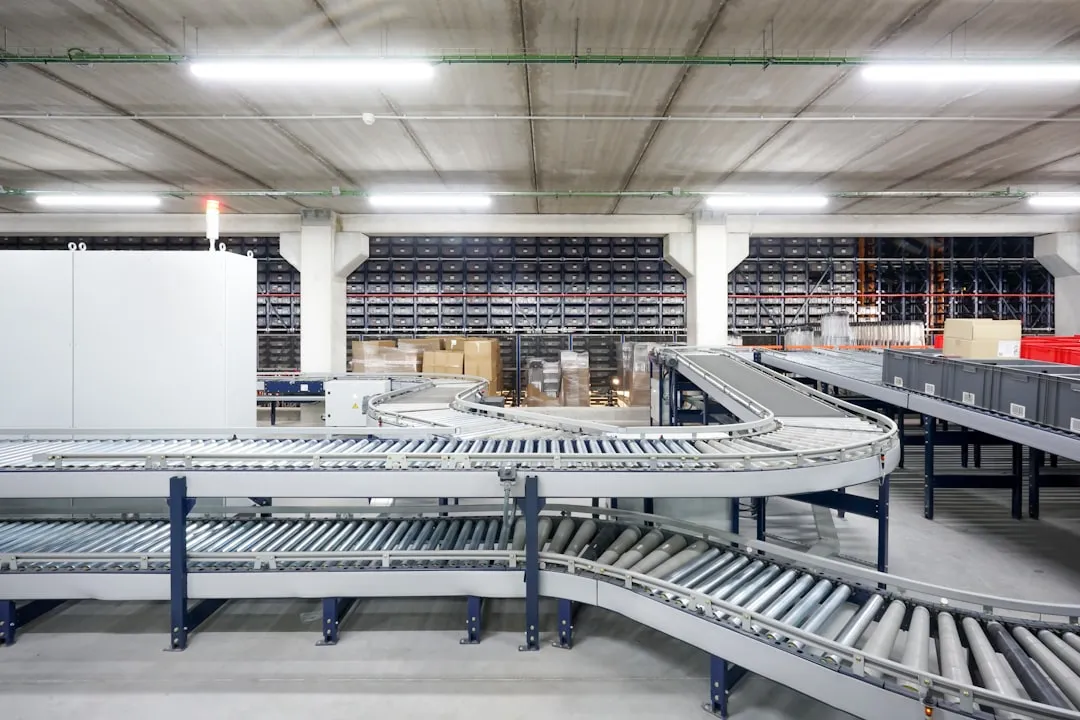
很多磨损案例的根源,其实藏在输送机配件的系统性选型里。托辊、滚筒、皮带扣、缓冲床、清扫器是一个整体,单独替换某一项,往往只是把磨损转移到了下一个薄弱点。
现场可执行的检查与调整建议
不需要大动干戈,日常巡检中做三件事就能明显延长输送带寿命:
- 用直尺抽查托辊上母线高度差,超过2mm的托辊及时更换;
- 观察滚筒包胶表面是否有光滑发亮区域,那是打滑的早期信号;
- 记录带体边缘磨损位置,若集中在某一段,优先检查该段托辊的旋转灵活性。
山西成宜机械设备有限公司在多个矿山项目中推行"托辊-滚筒-皮带扣"成套匹配方案后,客户反馈输送带平均更换周期从5个月延长到9个月以上,停机次数同步下降。输送带磨损过快不是无解难题,把托辊和滚筒的耐磨参数对齐,再配合规范的输送机配件选型,产线的连续运行能力会有肉眼可见的提升。